Svářečka je elektrický spotřebič, který pracuje v prachu, vlhku a vedle kovových konstrukcí. Proto pro ni existuje samostatná norma ČSN EN 60974-4 – Kontroly a zkoušení během provozu. A pokud dílna vyrábí podle EN 1090, přibývá druhá otázka: ukazuje zdroj na displeji opravdu to, co je napsané ve WPS? Na tu odpovídá kalibrace nebo validace. V článku najdete, co se při revizi měří, jaké jsou mezní hodnoty, jak často kontrolu dělat a kdy po vás auditor bude chtít i kalibrační protokol.
Revize, kalibrace, validace: tři různé věci
V dílnách se tyto pojmy často pletou, auditor je ale rozlišuje přesně:
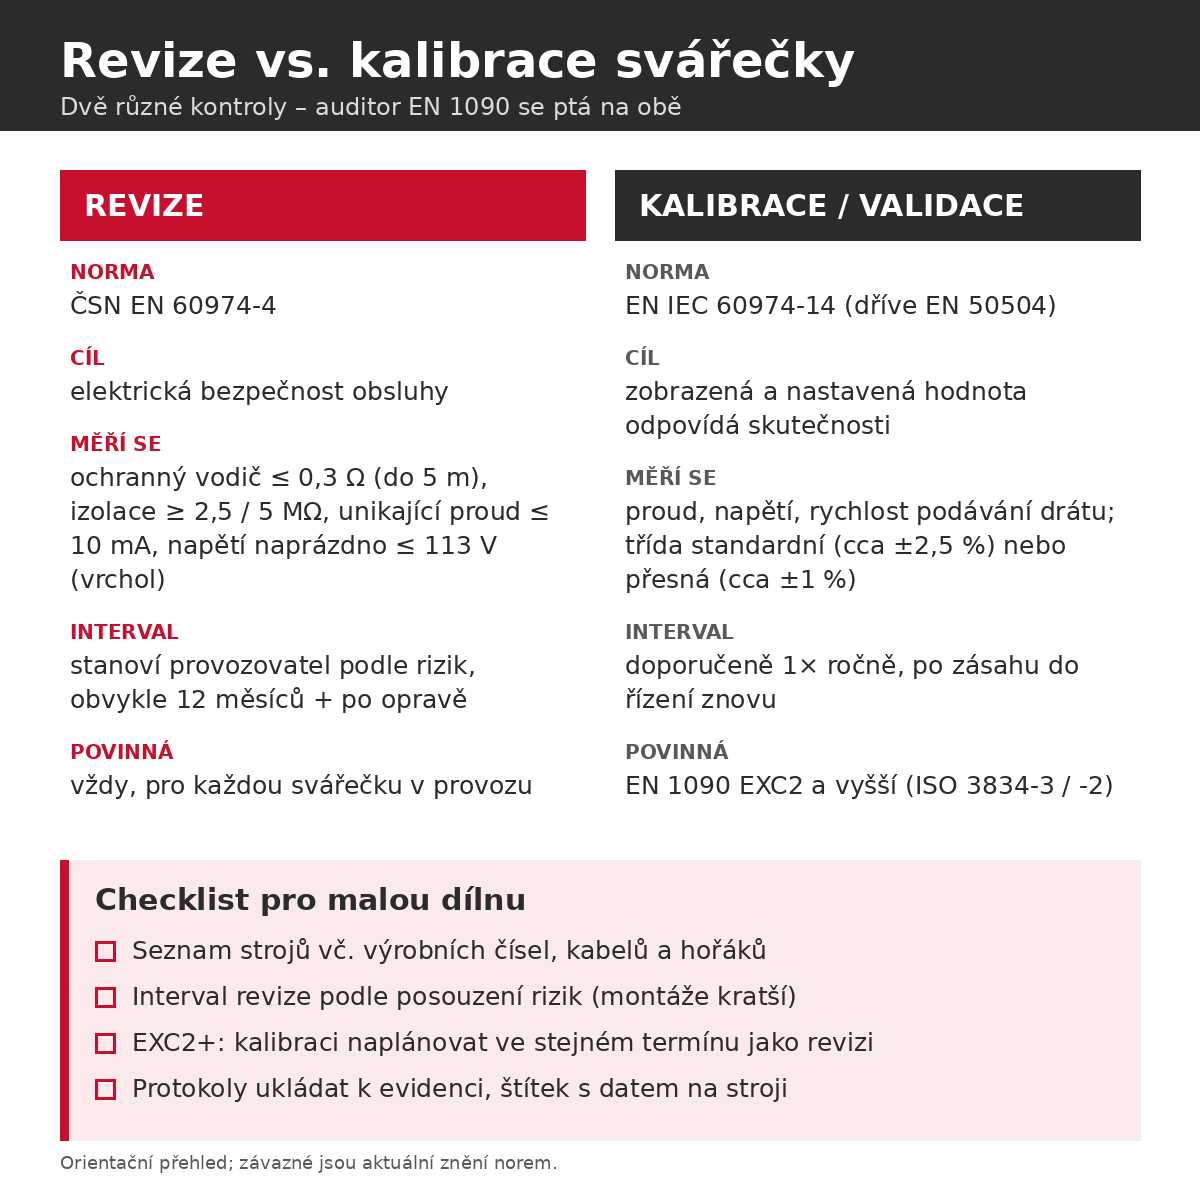
- Revize (kontrola a zkoušení podle ČSN EN 60974-4) ověřuje elektrickou bezpečnost: ochranný vodič, izolaci, unikající proudy a napětí naprázdno. Odpovídá na otázku, jestli svářečka nezraní obsluhu.
- Kalibrace porovnává zobrazené hodnoty (proud, napětí, rychlost podávání drátu) s etalonem a zjišťuje odchylku.
- Validace ověřuje, že nastavená hodnota leží v povolené toleranci od skutečné. U zdrojů, které se nastavují v bezrozměrné stupnici, se dělá zkouška konzistence, tedy opakovatelnost výstupu v čase.
Kalibraci, validaci a zkoušku konzistence dnes popisuje norma EN IEC 60974-14, která nahradila dřívější EN 50504.
Co se měří při revizi podle ČSN EN 60974-4
Kontrola začíná prohlídkou (kryty, kabely, konektory, hořák, zemnicí kleště, štítky) a funkční zkouškou. Následují měření. Orientační mezní hodnoty podle ČSN EN 60974-4 ed. 3:
| Zkouška | Mezní hodnota | Co nejčastěji vadí |
|---|---|---|
| Odpor ochranného vodiče | max. 0,3 Ω do 5 m přívodu, +0,1 Ω na každých dalších 7,5 m, celkem max. 1 Ω | poškozená vidlice, prodlužovací kabely, uvolněné svorky |
| Izolační odpor (DC 500 V) | napájecí ↔ svařovací obvod min. 5 MΩ; svařovací ↔ ochranný a napájecí ↔ ochranný min. 2,5 MΩ | kovový prach a vlhkost uvnitř zdroje |
| Proud ochranným vodičem | max. 10 mA | degradované odrušovací filtry |
| Dotykový proud svařovacího obvodu | max. 10 mA | vadná izolace výstupu |
| Dotykový proud neuzemněných částí | max. 0,5 mA | poškozený kryt, vlhkost |
| Napětí naprázdno – běžné prostředí | DC 113 V vrcholová; AC 113 V vrcholová / 80 V efektivní | porucha řídicí elektroniky |
| Napětí naprázdno – zvýšené nebezpečí (stísněné, vlhké prostory) | DC 113 V vrcholová; AC 68 V vrcholová / 48 V efektivní | nefunkční zařízení pro snížení napětí (VRD) |
U plazmových řezaček se napětí naprázdno podle normy neměří. Napětí svařovacího obvodu se měří přístrojem s měřením skutečné efektivní hodnoty (TRMS) s přesností alespoň ±5 %. Pozor také na izolační testery, jejichž napětí naprázdno dosahuje zhruba 550 V a více: u invertorů s elektronikou je odborné zdroje nedoporučují.
Výsledkem je protokol (identifikace stroje, datum, napětí sítě, provedené i neprovedené zkoušky, výsledky, měřicí přístroj, podpis technika) a štítek s datem kontroly nebo datem příští kontroly. Po opravě, která zasáhla do elektrické části, se dělá kontrola v plném rozsahu plus funkční zkoušky bezpečnostních prvků: spínače, zařízení pro snížení napětí a plynový elektromagnetický ventil včetně těsnosti.
Jak často revizi dělat
ČSN EN 60974-4 ed. 3 neurčuje pevnou lhůtu. Interval stanovuje provozovatel podle návodu výrobce, obecných předpisů pro elektrická zařízení a hlavně podle posouzení rizik. V praxi se u dílenských strojů nejčastěji volí jednou za 12 měsíců. Kratší interval dává smysl tam, kde stroj jezdí po montážích, pracuje venku, ve vlhku nebo ve stísněných prostorech, případně ho používá víc lidí na směny.
Kdo smí revizi dělat? Podle normy osoba poučená nebo odborník na opravy elektrických zařízení, ideálně se znalostí svařování. Měření jsou potenciálně nebezpečná, proto se doporučuje proškolení. Pokud ale interní předpisy firmy nebo pojišťovna vyžadují revizního technika s osvědčením, platí přísnější požadavek.
Kalibrace a validace: proč ji chce auditor EN 1090
EN 1090-2 navazuje na normy řady ISO 3834. Kolik dokumentace se kolem strojů vyžaduje, závisí na třídě provedení:
| Třída provedení | Požadavky na jakost svařování | Kalibrace / validace zdrojů |
|---|---|---|
| EXC1 | ISO 3834-4 (základní) | není výslovně požadována, doporučená |
| EXC2 | ISO 3834-3 (standardní) | požadována |
| EXC3, EXC4 | ISO 3834-2 (úplné) | požadována |
Logika je jednoduchá: WPS předepisuje proud, napětí a rychlost podávání v určitém rozsahu. Pokud displej ukazuje 180 A a ve skutečnosti teče 160 A, svářeč sice „dodržuje WPS“, ale svar vzniká s jiným tepelným příkonem, než jaký byl kvalifikován. Kalibrační nebo validační protokol je důkaz, že nastavené a skutečné hodnoty sedí.
Jaká přesnost je „v pořádku“
EN IEC 60974-14 rozlišuje standardní a přesnou třídu. Zjednodušeně: u standardní třídy se tolerance proudu a napětí pohybují kolem ±2,5 %, u přesné třídy kolem ±1 %. Přesné meze včetně absolutních hodnot ve voltech a tolerancí rychlosti podávání drátu uvádějí tabulky normy. Měřicí přístroj musí být navázaný na národní etalony a zhruba 2,5× přesnější než požadovaná tolerance. U invertorů se napětí měří přes dolní propust (typicky do 10 kHz), jinak měření zkreslí vysokofrekvenční složky.
Interval kalibrace
Doporučuje se jednou ročně. U zkoušky konzistence se první ověření doporučuje po 3 měsících. Kalibraci je nutné zopakovat po každé opravě nebo zásahu, který může ovlivnit zobrazené hodnoty, například po výměně řídicí desky nebo podavače.
Kdy to neplatí (nebo platí jinak)
- Dílna mimo EN 1090 a ISO 3834: kalibrace zdroje není povinná, revize elektrické bezpečnosti ano. Provozovatel odpovídá za bezpečný stav stroje i bez certifikátu.
- Stroje bez displeje nebo s bezrozměrnou stupnicí: kalibrovat se nedá, místo toho se dělá zkouška konzistence.
- Zdroje s AC i DC: podle výkladu k EN IEC 60974-14 obvykle stačí ověřit režim DC, pokud WPS nepředepisuje AC.
- Revize ≠ oprava: revize jen zjistí stav. Nevyhovující stroj se nesmí používat, dokud není opraven a znovu přezkoušen.
Praktický postup pro malou dílnu
- Sepište všechny zdroje (typ, výrobní číslo, umístění) včetně kabelů a hořáků, které k nim patří.
- Podle posouzení rizik stanovte interval revize, typicky 12 měsíců, u montážních strojů kratší.
- Pokud vyrábíte v EXC2 a vyšší, naplánujte kalibraci nebo validaci ve stejném termínu jako revizi. Stroj je mimo provoz jen jednou.
- Protokoly ukládejte k evidenci zařízení. Auditor obvykle chce vidět platný protokol ke každému stroji použitému na zakázce.
- Mezi revizemi kontrolujte kabely a konektory sami. Popraskaná izolace proudového kabelu nebo zemnicích kleští je nejčastější důvod, proč stroj při prohlídce neprojde.
Opotřebené kabely se vyplatí vyměnit ještě před revizí. Například KOWAX® Proudový kabel Koax-35 mm², 5 m stojí 677,60 Kč s DPH. Pokud zvažujete nahrazení starého zdroje, digitální invertory řady GeniMig, jako je KOWAX® GeniMig® 240DP (MIG/MAG/LiftTIG/MMA) za 17 067,05 Kč s DPH nebo KOWAX® GeniMig® 270DP (MIG/MAG/LiftTIG) za 30 401,25 Kč s DPH, najdete v kategorii Svařovací zdroje MIG/MAG (CO2).

Periodické prohlídky a servis v Příboře
Servisní středisko KOWAX v Příboře zajišťuje periodické prohlídky, preventivní údržbu, záruční i pozáruční opravy a servisní zprávy. Potřebujete-li kvůli auditu EN 1090 i kalibraci nebo validaci, zeptejte se servisu předem, v jakém rozsahu ji zajistí. Stroje si můžete prohlédnout a vyzkoušet na předváděčce v Příboře (Jičínská 1733).
Kontakty, návody a technickou podporu najdete v sekci Podpora, servis přímo na stránce KOWAX servisní středisko.