Hliník je na MIGu neodpustitelný materiál: vede teplo pětkrát lépe než ocel, taje při zhruba 660 °C a povrchový oxid až kolem 2 050 °C. Bez pulsu se pohybujete mezi dvěma špatnými stavy — buď zkratový přenos s rozstřikem a studenými spoji, nebo sprchový přenos s tak vysokým proudem, že tenčí plech propálíte. Puls a dvojpuls tenhle problém řeší. Nejsou to marketingové zkratky na displeji, ale konkrétní řízení přenosu kovu, které má smysl pochopit dřív, než začnete točit knoflíky.
K čemu puls na hliníku skutečně slouží
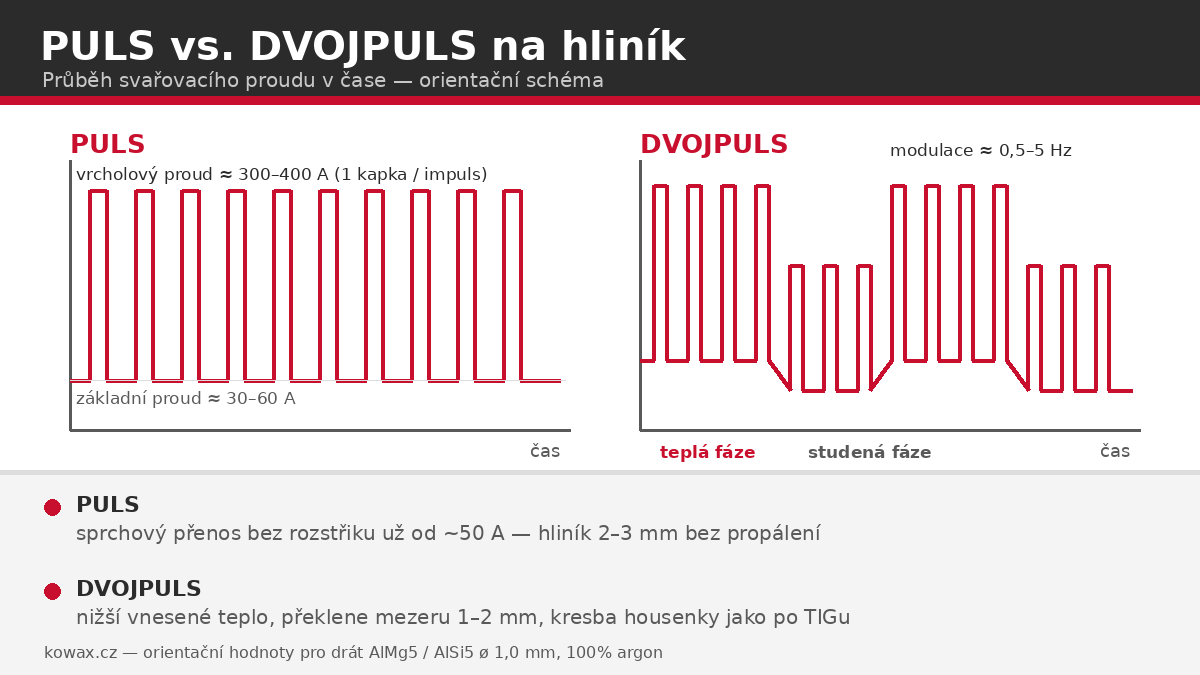
Pulsní MIG střídá dvě úrovně proudu: krátký vrcholový impuls (u drátu ø 1,0 mm typicky 300–400 A) odškrtí ze špičky drátu právě jednu kapku a přenese ji do lázně bez zkratu, základní proud (orientačně 30–60 A) pak jen udržuje oblouk. Výsledkem je přenos kovu jako u sprchového oblouku, ale při středním proudu klidně o 30–40 % nižším.
Pro hliník to znamená tři praktické věci:
- Žádný zkratový rozstřik. Kapka nikdy nezkratuje do lázně, takže odpadá čištění kuliček kolem svaru — u hliníku obzvlášť nepříjemných, protože se do měkkého materiálu zatavují.
- Sprchový charakter i na 2–3 mm plechu. Klasický sprchový oblouk u drátu AlMg5 ø 1,0 mm začíná orientačně nad 130–140 A, což je na dvoumilimetrový plech příliš. Puls dá stejný typ přenosu při středním proudu kolem 70–90 A.
- Jistější provaření začátku housenky. Hliník odvádí teplo tak rychle, že prvních pár centimetrů svaru bývá studených. Synergické pulsní programy s funkcí horkého startu tento úsek proudově nadsadí.
Dvojpuls: co přidává navíc a co od něj nečekat
Dvojpuls (DP) na pulsní průběh navěsí ještě druhé, pomalé vlnění — stroj střídá „teplou" a „studenou" fázi s frekvencí orientačně 0,5–5 Hz. V teplé fázi lázeň nateče, ve studené ztuhne okraj a housenka udělá viditelnou vlnku. Prakticky tím získáte:
- Nižší střední tepelný příkon — na plechu 1,5–2 mm rozhoduje mezi svarem a dírou, méně se kroutí tenké profily.
- Lepší překlenutí mezery. Studená fáze nechá lázeň ztuhnout dřív, než proteče. U lícování s mezerou 1–2 mm je to znát okamžitě.
- Kresbu podobnou TIGu. Pravidelné vlnky bez máchání hořákem. Je to ale vedlejší efekt, ne důvod, proč dvojpuls existuje.
Poctivě: dvojpuls nezvyšuje pevnost svaru ani nenahradí přípravu spoje. Na materiálu od cca 4–5 mm výš už jeho výhody mizí — tam jedete na čistý puls nebo sprchu a tlustší drát. Dvojpuls je nástroj na tenké plechy, mezery a polohové svary, ne univerzální vylepšovák.
Orientační hodnoty pro hliník na pulsním MIGu
Tabulka platí pro tupý a koutový spoj v poloze PA/PB, drát AlMg5 (5356) nebo AlSi5 (4043), ochranný plyn 100% argon čistoty 4.6 nebo lepší. Hodnoty jsou startovní bod pro doladění, ne dogma — synergický program stroje si napětí a podávání dopočítá sám podle zvoleného proudu.
| Tloušťka plechu | Drát ø | Střední proud (orientačně) | Argon | Režim |
|---|---|---|---|---|
| 1,5 mm | 1,0 mm | 50–70 A | 12–14 l/min | dvojpuls |
| 2 mm | 1,0 mm | 70–90 A | 12–14 l/min | dvojpuls |
| 3 mm | 1,0 mm | 100–120 A | 13–15 l/min | dvojpuls / puls |
| 4 mm | 1,0–1,2 mm | 120–140 A | 14–16 l/min | puls |
| 5 mm | 1,2 mm | 140–170 A | 15–17 l/min | puls |
| 6–8 mm | 1,2 mm | 170–200 A, úkos od 6 mm | 16–18 l/min | puls |
Od tloušťky zhruba 8–10 mm počítejte s předehřevem orientačně 100–150 °C, jinak vám hliník teplo odvede rychleji, než ho oblouk stačí dodávat, a kořen zůstane neprovařený. Teplotu hlídejte — u slitin řady 5xxx (AlMg) dlouhé setrvání nad cca 200 °C snižuje odolnost proti korozi.
Postup nastavení krok za krokem
- Zvolte synergický program podle materiálu a drátu — např. AlMg5, ø 1,0 mm, 100% argon. Stroj si k proudu dopočítá napětí i rychlost podávání.
- Nastavte proud podle tloušťky z tabulky výše. Na zkušebním kusu stejné tloušťky zkontrolujte průvar z rubu.
- Dolaďte korekci délky oblouku. Praská-li oblouk a drát „ťuká" do lázně, přidejte; je-li oblouk dlouhý a housenka plochá s propalem okrajů, uberte. Pohybujte se po krocích ±1.
- Zapněte dvojpuls jen tam, kde ho chcete — tenký plech, mezera, poloha. Frekvenci začněte na 1–2 Hz; vyšší frekvence dělá jemnější vlnky, ale snižuje efekt studené fáze.
- Veďte hořák tlačným způsobem (špička míří dopředu) se sklonem 10–15° a výletem drátu 12–15 mm. Tažný způsob u hliníku znamená černý zakouřený svar.
- Před svařováním odmastěte a kartáčujte nerezovým kartáčem vyhrazeným jen na hliník. Oxid a mastnota jsou nejčastější příčinou pórů, ne nastavení stroje.
Přezbrojení stroje: bez tohoto to nepojede
Měkký hliníkový drát se v ocelovém vedení chová jako špageta — shrne se mezi kladkou a bowdenem („ptačí hnízdo") nebo se přivaří v průvlaku. Před založením cívky proto vyměňte čtyři věci:
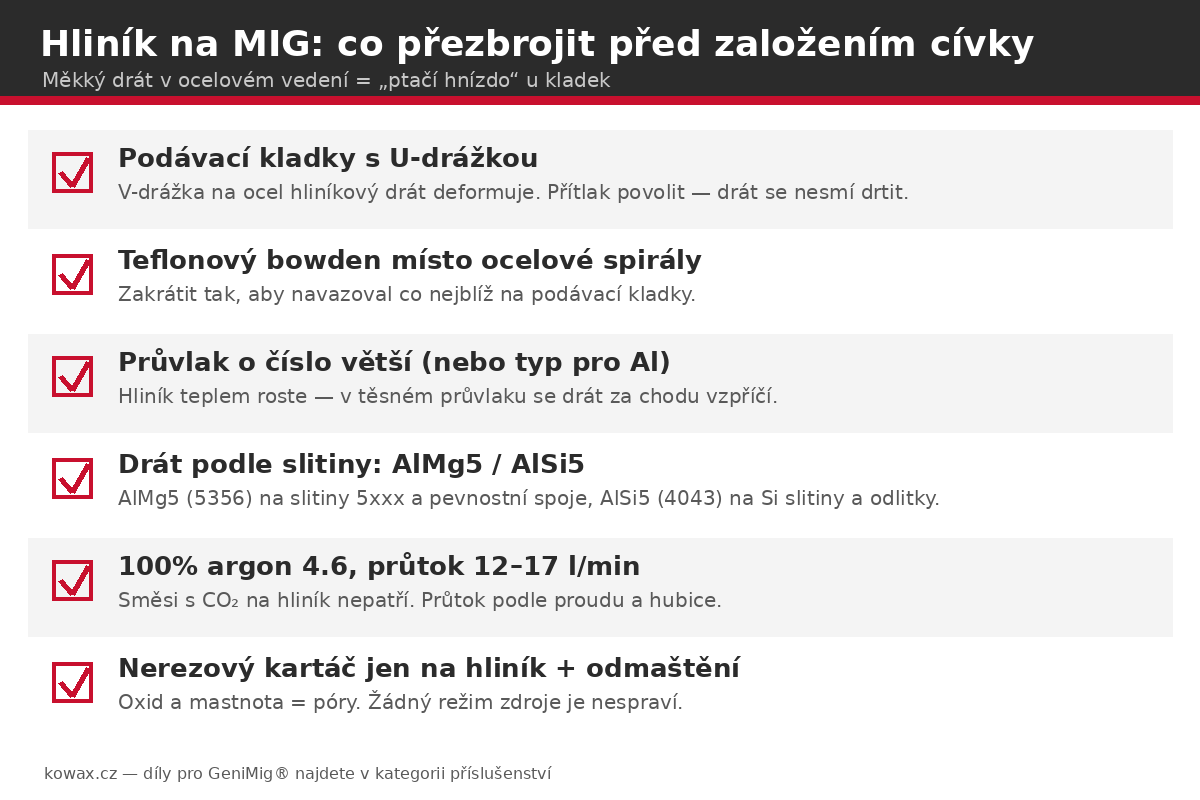
- Podávací kladky s U-drážkou. Ocelová V-drážka měkký drát deformuje. Pro GeniMig® 240DP je v nabídce kladka 1,0/1,2 mm (U) hliník za cca 629 Kč vč. DPH. Přítlak kladky povolte — drát se nesmí drtit.
- Teflonový bowden místo ocelové spirály. Např. KOWAX® Bowden TEFLON 1,5×4,0×440 mm modrý pro drát ø 1,0 mm (cca 327 Kč vč. DPH). Bowden zakraťte tak, aby navazoval co nejblíž na kladky.
- Průvlak o číslo větší nebo typ pro hliník. Hliník teplem výrazně roste; do průvlaku 1,0 se drát ø 1,0 mm za chodu vzpříčí.
- Správný drát podle slitiny. Na slitiny 5xxx a konstrukce s nárokem na pevnost patří AlMg5 (5356), na slitiny s křemíkem a odlitky MIG drát AlSi5 (4043) ø 1,0 mm, cívka 2 kg za cca 1 200 Kč vč. DPH. Hořák držte co nejrovněji — každý oblouk kabelu zvyšuje odpor podávání.
A samozřejmě zdroj, který puls i dvojpuls umí. KOWAX® GeniMig® 240DP (cca 17 067 Kč vč. DPH) zvládá na jedné fázi 230 V rozsah 40–200 A, má synergické programy pro ocel, nerez i hliník, režimy zkrat/puls/dvojpuls a pro hliník bere drát 1,0 i 1,2 mm. Při 200 A drží dovolené zatížení 60 %, takže na dílenské opravy a zakázkovou výrobu výkonově stačí. Další stroje a sestavy najdete v kategorii GeniMig® 240DP.

Kdy puls a dvojpuls nepomůže
- Plech pod cca 1 mm. Tam je i dvojpulsní MIG na hraně — AC TIG dává lepší kontrolu.
- Špinavý nebo eloxovaný materiál. Póry z oxidu a mastnoty žádný režim neodstraní. Elox je nutné v místě svaru mechanicky odstranit.
- Tepelně vytvrzené slitiny (6082-T6 apod.). Svar pásmo kolem sebe vyžíhá a pevnost v tepelně ovlivněné oblasti klesne řádově o 30–50 % bez ohledu na režim zdroje. Počítejte s tím v návrhu spoje.
- Tlustý materiál nad ~5 mm. Dvojpuls tu jen zdržuje — čistý puls, případně vyšší výkonová třída stroje na 400 V, je rychlejší cesta.
Chcete si dvojpuls vyzkoušet naživo? Domluvte si předváděčku v KOWAX Příbor — přineste vlastní materiál a porovnáte zkrat, puls i dvojpuls na jednom kusu. S výběrem stroje, kladek a drátů poradíme i na dálku: sekce Podpora.